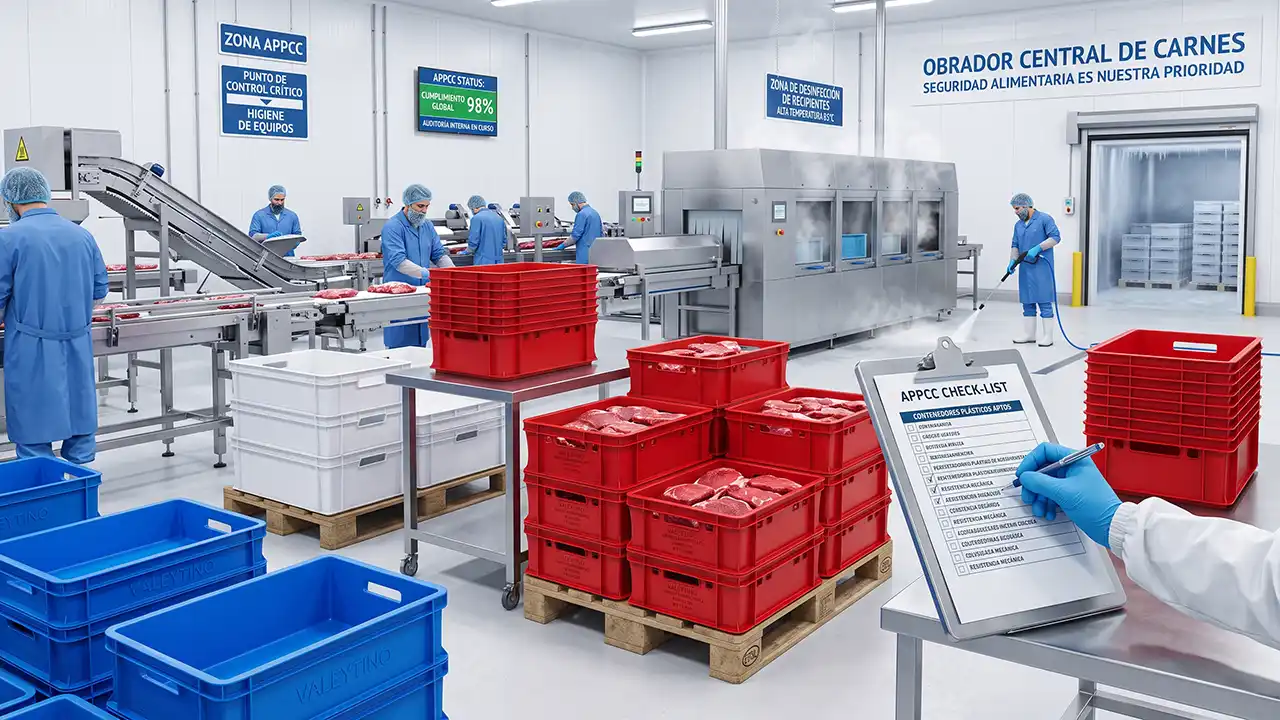
Check-list APPCC para obradores e industria cárnica
Criterios para seleccionar contenedores plásticos aptos
En una sala de despiece, un obrador de elaborados o un matadero industrial, las auditorías de seguridad alimentaria no admiten ambigüedades. Enfrentarse a una inspección oficial de Sanidad o a las exigencias de certificaciones internacionales como IFS Food o BRCGS implica someter cada eslabón del proceso productivo a un escrutinio implacable. Y en ese entorno, el envase secundario que entra en contacto directo con canales, magros, piezas nobles y despojos no es un simple elemento logístico: es un Punto de Control Crítico o un prerrequisito operativo determinante.
Con frecuencia, los equipos de Calidad y Producción concentran sus esfuerzos en la calibración de detectores de metales, el control de la cadena de frío y los análisis microbiológicos de superficies de corte de acero inoxidable. Sin embargo, un número alarmante de No Conformidades mayores en auditorías higiénico-sanitarias se originan en los contenedores de transporte interno: microfisuras invisibles a simple vista, esquinas con acumulación de biofilm, degradación polimérica por acción de desinfectantes agresivos o desprendimiento inadvertido de microplásticos por fatiga mecánica en congelación.
Para los Responsables de Calidad y Directores de Operaciones del sector cárnico, seleccionar un contenedor plástico no es una cuestión de precio por unidad, sino de blindaje sanitario. A continuación, desglosamos la lista de comprobación técnica y los criterios de ingeniería de materiales indispensables para garantizar que sus cubas y cajas superen cualquier auditoría con la máxima calificación.
Declaración de conformidad y trazabilidad del polímero (Reglamento UE 10/2011)
El primer documento que solicitará un auditor higiénico-sanitario sobre los contenedores de sala es la Declaración de Conformidad para Materiales en Contacto con Alimentos (FCM). Ningún cajón puede incorporarse a una línea cárnica basándose en afirmaciones comerciales genéricas.
El contenedor debe estar fabricado exclusivamente con resinas vírgenes de Polietileno de Alta Densidad (HDPE) o Polipropileno (PP) de grado alimentario, avaladas por los siguientes requisitos normativos:
- Cumplimiento del Reglamento (CE) nº 1935/2004: Garantía de que el material no transfiere componentes a los alimentos en cantidades que puedan poner en peligro la salud humana, ocasionar una modificación inaceptable de la composición del producto o alterar sus características organolépticas (olor, sabor o textura).
- Ensayos de migración según el Reglamento (UE) nº 10/2011: Verificación documental de los límites de migración global (LMG) y específica (LME), utilizando simulantes de alimentos grasos (simulante D2 o sustitutivos autorizados como isooctano y etanol al 95%), esenciales para piezas de porcino, vacuno o elaborados ricos en lípidos.
- Ausencia absoluta de plástico reciclado no certificado: En zonas limpias y salas de corte está terminantemente prohibido el empleo de polímeros procedentes de reciclado mecánico posconsumo sin proceso de descontaminación homologado por la EFSA. La estructura molecular debe ser uniforme y libre de contaminantes residuales previos.
Geometría sanitaria y diseño higiénico: La guerra contra el biofilm
El diseño constructivo de una caja cárnica determina su facilidad de higienización. Las bacterias patógenas habituales en la industria cárnica, tales como Listeria monocytogenes, Salmonella spp. o Escherichia coli, son maestras en colonizar microcavidades donde forman biofilms densos, extraordinariamente resistentes a los biocidas convencionales.
Al evaluar la morfología del contenedor, verifique los siguientes puntos en su check-list:
- Superficies interiores rigurosamente lisas y no porosas: Las paredes internas deben presentar acabados pulidos tipo espejo, libres de porosidades microscópicas, marcas profundas de inyección o texturizados rugosos donde puedan anclarse restos de grasa, sangre y exudados.
- Radios de curvatura en ángulos y aristas: Toda unión entre fondo y paredes, así como entre los vértices verticales, debe presentar radios redondeados amplios (mínimo R = 15-20 mm). Los ángulos rectos de 90 grados son trampas bacterianas inaccesibles para el impacto mecánico del agua a presión.
- Eliminación de nervaduras abiertas o huecas en zonas críticas: El refuerzo estructural exterior es indispensable para la estiba, pero las nervaduras no deben contener celdas ciegas donde el agua de lavado quede estancada tras la fase de aclarado.
- Asas ergonómicas de diseño higiénico: Las asas abiertas facilitan un agarre seguro con guantes anticorte y de cota de malla, pero sus cantos deben estar completamente redondeados y sin aristas vivas que desgarren el equipo de protección o acumulen detritos cárnicos.
Para salas de despiece intensivas y obradores que manejan volúmenes continuos, incorporar un cajón para carne diseñado bajo estándares específicos de la industria cárnica europea (norma E2) resuelve este desafío, al integrar paredes estancas no perforadas, fondo liso reforzado y perfiles diseñados para la evacuación inmediata de líquidos en los túneles de lavado.
Resistencia a detergentes agresivos y ciclos térmicos de desinfección
El protocolo de limpieza y desinfección (L+D) en la industria cárnica es uno de los más severos del sector agroalimentario. Los contenedores sufren agresiones químicas y térmicas continuadas varias veces al día.
Un contenedor cárnico apto debe soportar de forma acreditada:
- Exposición continuada a agentes químicos cáusticos y clorados: El uso diario de detergentes alcalinos con espuma clorada para saponificar grasas animales y desinfectantes basados en ácido peracético, amonios cuaternarios o dióxido de cloro oxida y degrada los plásticos de baja calidad. Si el polímero pierde plastificantes, el material se vuelve poroso, amarillea y se cuartea.
- Lavado a alta temperatura en túnel industrial: Los trenes automáticos operan a temperaturas de lavado entre 55 °C y 65 °C, con fases de aclarado y desinfección térmica que alcanzan entre 80 °C y 85 °C. El contenedor debe mantener su estabilidad dimensional sin alabeos ni deformaciones en las guías de arrastre mecánico.
- Resistencia al choque mecánico del agua a presión: En limpiezas manuales o semimanuales, el impacto directo de lanzas de agua a media y alta presión (de 20 a 40 bar) no debe astillar, desportillar ni erosionar el acabado superficial del polímero.
Estabilidad estructural en cámaras frigoríficas y túneles de congelación
El comportamiento físico del plástico cambia drásticamente con la temperatura. Muchos contenedores plásticos convencionales rinden aceptablemente a temperatura ambiente (20 °C), pero sufren una pérdida catastrófica de tenacidad y elasticidad cuando se someten al frío industrial.
En su plan APPCC y en la evaluación técnica de compras, considere los siguientes factores de estrés térmico:
El punto de transición vítrea del polímero
En cámaras de refrigeración (0 °C a 4 °C) y, muy especialmente, en túneles de congelación rápida o cámaras de conservación de producto congelado (-18 °C a -25 °C), los plásticos no especializados sufren el fenómeno de transición vítrea. El polímero pierde su elasticidad molecular y se vuelve frágil como el cristal. Un simple impacto con las uñas de una carretilla, una caída fortuita desde una cinta transportadora o la vibración durante la manipulación puede provocar fisuras o el astillamiento de bordes. En la industria alimentaria, cualquier fragmento plástico desprendido constituye un peligro físico de gravedad extrema que obliga a retener lotes enteros de carne.
Carga estática vs. Carga dinámica en apilado vertical
En almacenes frigoríficos donde el coste del metro cúbico enfriado es elevadísimo, la optimización pasa por apilar columnas de 8 a 12 cajones de carne a plena carga. Cada caja cargada con 25 o 30 kg de masa cárnica somete a las unidades inferiores a un peso estático superior a los 250 kg. Si las paredes estructurales sufren pandeo por fatiga bajo frío continuo, las torres pierden verticalidad, generando riesgo inminente de colapso, accidentes laborales y pérdidas económicas masivas por producto derramado sobre el pavimento.
Estandarización dimensional y logística de planta (Euro-norma 600×400)
El flujo interno de una planta cárnica moderna depende de la compatibilidad geométrica. Desde el despiece inicial hasta la expedición hacia centrales de compra o distribución mayorista, los cajones cárnicos deben operar sin fricción con el resto de la infraestructura:
- Modulación sobre palet europeo (1200×800 mm): La base estandarizada de 600×400 mm permite conformar mantos perfectos de cuatro cajas por piso. La presencia de rebordes de encaje perimetral tanto superior como inferior garantiza que las columnas encajen como bloques de construcción interconectados, tolerando aceleraciones y frenadas en transpaletas sin desplazamiento transversal.
- Compatibilidad con carros birraíl y transpaletas de acero inoxidable: Las dimensiones y rebordes de sujeción deben permitir colgar las cajas con seguridad en carros de transporte interno cárnico (carros tipo cutter o perchas aéreas) o alojarlas en estanterías rodantes de obrador.
- Compatibilidad con básculas y lectores automáticos: La tara de cada contenedor debe ser uniforme y calibrada con una tolerancia mínima (+/- unos pocos gramos). Una variación irregular en el peso en vacío de los cajones descuadra los sistemas de pesaje dinámico, altera los rendimientos de canal calculados por los sistemas ERP e induce a errores en los balances de masa exigidos por auditoría.
Codificación cromática y prevención de alérgenos
Dentro de los prerrequisitos del plan APPCC, la zonificación higiénica y la separación física de materias primas son barreras de contención indispensables. El uso del color en los contenedores plásticos actúa como una salvaguarda visual infalible para los operarios:
- Rojo cárnico estandarizado: Históricamente asociado en Europa al cajón tipo E2 para carnes rojas y productos cárnicos frescos, facilita la identificación inmediata frente a otros flujos de producto.
- Diferenciación de subproductos y líneas de despojos: Utilizar cajas de tonalidades diferenciadas para subproductos de origen animal no destinados al consumo humano (SANDACH) evita que restos destinados a valorización industrial se mezclen involuntariamente con carne comercializable.
- Gestión de alérgenos y condimentos: En obradores de embutidos y elaborados, los cajones utilizados para el marinado o mezcla con especias, sulfitos, gluten, soja o lácteos deben estar estrictamente segregados mediante colores exclusivos o etiquetados permanentes para prevenir contaminaciones cruzadas accidentales en lotes libres de alérgenos.
heck-list descargable para la homologación de cajones cárnicos
Antes de validar la adquisición de un nuevo lote de contenedores para su obrador o planta cárnica, verifique el cumplimiento punto por punto:
- [ ] ¿Dispone el fabricante de Declaración de Conformidad expresa bajo los Reglamentos (CE) 1935/2004 y (UE) 10/2011?
- [ ] ¿Se especifica la materia prima como HDPE o PP 100% virgen, sin componentes reciclados posconsumo?
- [ ] ¿Los ensayos de migración global y específica contemplan simulantes grasos para contacto prolongado?
- [ ] ¿Las esquinas interiores y el fondo presentan radios de curvatura amplios sin aristas vivas a 90°?
- [ ] ¿El fondo y las paredes laterales son completamente lisos y ciegos para contener jugos y facilitar el lavado?
- [ ] ¿El material mantiene sus propiedades de impacto mecánico a temperaturas de congelación (-20 °C o inferiores)?
- [ ] ¿La estructura soporta la carga estática máxima calculada en torre sin experimentar pandeo lateral en cámara fría?
- [ ] ¿Las dimensiones exteriores de 600×400 mm son compatibles con el palet europeo y las líneas automatizadas de transporte?
- [ ] ¿La tara unitaria del cajón es homogénea y reproducible para no descalibrar el pesaje industrial?
- [ ] ¿El polímero tolera lavados diarios continuados en túnel a temperaturas de hasta 80-85 °C y con desinfectantes clorados?
Blindar la auditoría desde el suelo de la fábrica
En la industria agroalimentaria contemporánea, la reputación de marca tarda décadas en consolidarse y escasos minutos en destruirse. Una alerta sanitaria por contaminación cruzada, un brote microbiológico por acumulación oculta de biofilm o una partida retenida en aduana por incumplimiento documental en materiales de contacto con alimentos son contingencias que ningún comité de dirección puede permitirse.
Invertir en contenedores plásticos certificados, de diseño higiénico riguroso y diseñados para soportar el castigo mecánico y térmico de la industria cárnica no es un gasto menor en suministros: es una póliza de seguros para su plan APPCC.
Revisa nuestra tienda online donde podrás encontrar más de 500 productos para tu actividad y dotar a tus instalaciones de equipamiento industrial diseñado para superar las auditorías más exigentes.