Tablas de corte de polietileno a medida
Guía para elegir el grosor y densidad APPCC
El ritmo de trabajo en una carnicería tradicional, una sala de despiece o la cocina central de un catering industrial no perdona los errores de equipamiento. En estos entornos, la superficie de corte no representa un simple accesorio sobre la mesa de acero inoxidable; conforma la primera línea de contacto con el alimento y la herramienta que amortigua miles de impactos diarios de cuchillos, machetas y chairas. Seleccionar una superficie inadecuada acarrea consecuencias inmediatas: combado del material por tensiones internas, mellado prematuro de la cuchillería profesional, microfisuras donde proliferan colonias bacterianas y, en el peor de los casos, actas de no conformidad durante una inspección veterinaria bajo el protocolo APPCC (Análisis de Peligros y Puntos de Control Crítico).
Gran parte de las incidencias operativas que experimentan los jefes de compras y responsables de obrador procede de una confusión habitual: considerar que todo el plástico técnico destinado a alimentación ofrece las mismas prestaciones mecánicas e higiénicas. La realidad del sector demuestra que la elección milimétrica de la densidad molecular y del espesor de la placa marca la frontera entre una tabla que dura diez años manteniendo su planimetría y otra que se alabea a los seis meses, obligando a paradas forzosas y sustituciones imprevistas.
Densidades del polietileno alimentario: PE-300, PE-500 y PE-1000
El polietileno de uso alimentario (HDPE o PE) se clasifica primordialmente por su peso molecular, una variable física que determina de forma directa la longitud de sus cadenas de polímero y, por ende, su resistencia al impacto, al desgaste por abrasión y su estabilidad dimensional frente a la absorción de humedad y cambios térmicos.
El polietileno PE-300 (baja densidad molecular relativa) suele comercializarse en grandes superficies de hostelería generalista debido a su coste reducido. No obstante, en obradores de despiece y líneas de envasado profesional su rendimiento resulta deficitario. Es un polímero más blando que cede con facilidad ante la presión vertical y el filo serrado de los cuchillos jamoneros o deshuesadores. Esta debilidad estructural genera surcos profundos en pocos ciclos de trabajo. Dichas hendiduras imposibilitan una desinfección química eficaz, reteniendo restos orgánicos microscópicos que invalidan las pruebas de control microbiológico mediante hisopos.
En el extremo opuesto encontramos el PE-1000, denominado polietileno de ultra alto peso molecular (UHMW-PE). Posee una resistencia formidable a la abrasión extrema y suele destinarse a guías mecánicas, tolvas y componentes de maquinaria pesada. Sin embargo, su dureza superficial excesiva juega en contra del manipulador de alimentos: embota los filos de la cuchillería artesanal con extraordinaria rapidez, obligando al operario a afilar de manera constante y aumentando el riesgo de accidentes laborales por deslizamiento involuntario de la hoja.
El estándar de oro industrial para la preparación alimentaria profesional radica en el PE-500 (polietileno de alto peso molecular, HMW-PE). Este material equilibra una tenacidad sobresaliente frente al choque y una densidad molecular idónea que absorbe el impacto de las herramientas de golpe sin fracturarse, al tiempo que «acompaña» el filo de corte sin degradarlo prematuramente. El PE-500 procesado bajo normas de atoxicidad alimentaria (Reglamento UE 10/2011 y normativas FDA) exhibe una porosidad nula, lo que erradica la absorción de jugos cárnicos, sangre, salmueras y desinfectantes clorados.
La relación directa entre el grosor del bloque y el tipo de trabajo
Determinar la cota de espesor de una tabla de corte a medida no responde a un criterio meramente estético o de presupuesto; constituye un cálculo de resistencia estructural frente a la deformación mecánica y la tensión por flexión. Una tabla demasiado delgada sobre una estructura de perfil hueco terminará curvándose hacia el centro debido a la tensión generada por el mecanizado y la presión repetitiva del operario.
Espesores de 15 mm a 20 mm: Zonas de pase y manipulación ligera
Este rango de espesor se reserva para encimeras secundarias, mesas frías de emplatado, zonas de ensamblaje en obradores de pastelería y mesas de apoyo en pescaderías donde el trabajo se restringe al fileteado fino, descamado con agua y eviscerado manual mediante puntillas. Un espesor de 20 mm ofrece suficiente ligereza para que el personal limpie la placa en pilas de lavado diario sin fatiga física. Sin embargo, carece de la masa crítica necesaria para soportar golpes de macheta o presiones descendentes violentas sin flectar.
Espesores de 25 mm a 30 mm: El estándar versátil para hostelería y cocina central
Representa la elección predominante en cuartos fríos de hoteles, cocinas hospitalarias y líneas de producción cárnica donde se deshuesa carne deshuesada previamente o se trocea verdura y hortaliza en grandes volúmenes. Con 30 mm de grosor, la placa absorbe las vibraciones continuadas del corte con cuchillo de chef y picadoras manuales, garantizando un aplomo sólido sobre la bancada de acero. Además, este calibre tolera procesos mecánicos de cepillado o raspado periódico para regenerar la superficie de trabajo sin comprometer la rigidez global de la pieza.
Espesores de 40 mm a 50 mm y bloques de 100 mm: Carnicería pesada y salas de despiece
El troceo de canales enteras, el cuarteado vacuno y la rotura de articulaciones y piezas óseas mediante machetas de golpe exigen una disipación de energía cinética masiva. En estas estaciones de trabajo, cualquier espesor inferior a 40 mm corre el riesgo de sufrir fisuración por fatiga o de actuar como caja de resonancia acústica, transmitiendo el impacto directamente a las soldaduras del bastidor de la mesa. Los bloques de carnicero de 50 mm o 100 mm aportan una inercia física inamovible, actúan como amortiguador acústico en el obrador y permiten múltiples rectificados mecánicos a lo largo de décadas de servicio continuado.
La codificación de colores como pilar del plan de higiene APPCC
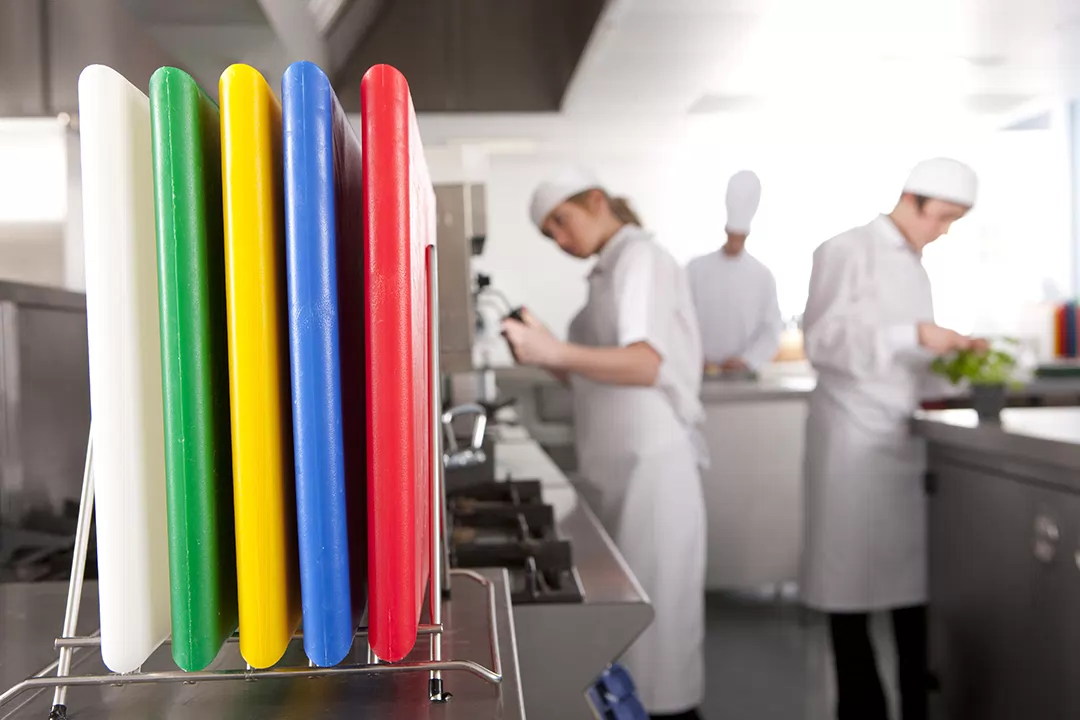
El sistema APPCC no tolera la improvisación ni la contaminación cruzada entre alérgenos, productos crudos y elaboraciones listas para el consumo. La separación física de los procesos exige que el material de corte incorpore una codificación cromática homogénea en toda la masa del polietileno, garantizando que el color no se decolore ni desprenda pigmentos sobre el alimento durante las jornadas de fricción mecánica continuada.
El código cromático estandarizado distribuye las funciones operativas de forma unívoca:
- Rojo: Canales y piezas de carne roja cruda (vacuno, porcino, ovino, caza).
- Azul: Pescados, moluscos y productos de la pesca frescos.
- Amarillo: Carnes blancas crudas y volatería (pollo, pavo, conejo).
- Verde: Frutas, verduras y hortalizas frescas que requieren lavado y desinfección.
- Blanco: Panadería, bollería, quesos curados y alimentos cocinados o procesados listos para servir.
- Marrón: Piezas de carne cocinada, fiambres y asados.
- Morado: Preparaciones específicas libres de alérgenos y menús para celíacos.
La incorporación de placas a medida con los colores normativos erradica las dudas operativas del personal durante los turnos de mayor actividad y proporciona una prueba visual inmediata frente a las auditorías sanitarias oficiales.
Ventajas operativas de la fabricación a medida frente a medidas estándar
Adquirir tablas de dimensiones prefijadas en catálogos generalistas suele obligar a las instalaciones industriales a realizar adaptaciones precarias. Una holgura de tres centímetros entre la tabla y el reborde de la mesa de despiece se transforma rápidamente en un depósito inaccesible de grasa, sangre y residuos orgánicos, requiriendo el desmontaje continuo del puesto de trabajo para evitar la proliferación de listeria o salmonela.
La confección milimétrica de planchas de PE-500 permite encajes de precisión absoluta en los bastidores existentes. Es posible integrar ranuras perimetrales de retención de líquidos con caídas orientadas a tolva, muescas para desagüe de salmueras, cantos biselados para evitar cortes en antebrazos durante maniobras rápidas y mecanizados inferiores mediante tacos o encastres que inmovilizan la tabla sobre tubos estructurales. Al eliminar el juego entre piezas, se mitiga el riesgo de lesiones musculoesqueléticas en operarios que, de otro modo, compensan la inestabilidad de la tabla ejerciendo posturas forzadas.
Por otra parte, la posibilidad de mecanizar topes de retención frontal evita que el bloque se desplace hacia adelante durante el empuje de piezas pesadas de carne congelada o grandes lomos de atún, consolidando una estación de trabajo ergonómica y segura.
Criterios de mantenimiento, rectificado y sustitución preventiva
El polietileno PE-500 destaca por su longevidad, pero requiere pautas de mantenimiento claras para superar con éxito las inspecciones microbiológicas. La desinfección en lavavajillas industriales o túneles de lavado debe programarse vigilando los picos de choque térmico; aunque el PE-500 soporta temperaturas puntuales de hasta 80 °C para su esterilización, la exposición asimétrica al calor (como apoyarlo contra una pared caliente mientras se enfría) puede inducir tensiones residuales de curvatura.
Cuando el uso intensivo acumula una trama densa de incisiones profundas donde los biocidas y desinfectantes no alcanzan el fondo de la microfisura, no resulta indispensable desechar la pieza si se optó por un espesor superior a 30 mm. Mediante cepillos de raspar específicos para polietileno o servicios de rectificado por fresado industrial, es viable decapar una capa superficial de uno o dos milímetros. Este procedimiento devuelve a la tabla su condición original de planimetría perfecta y textura no porosa, multiplicando el retorno de la inversión realizada en el equipamiento inicial del obrador.